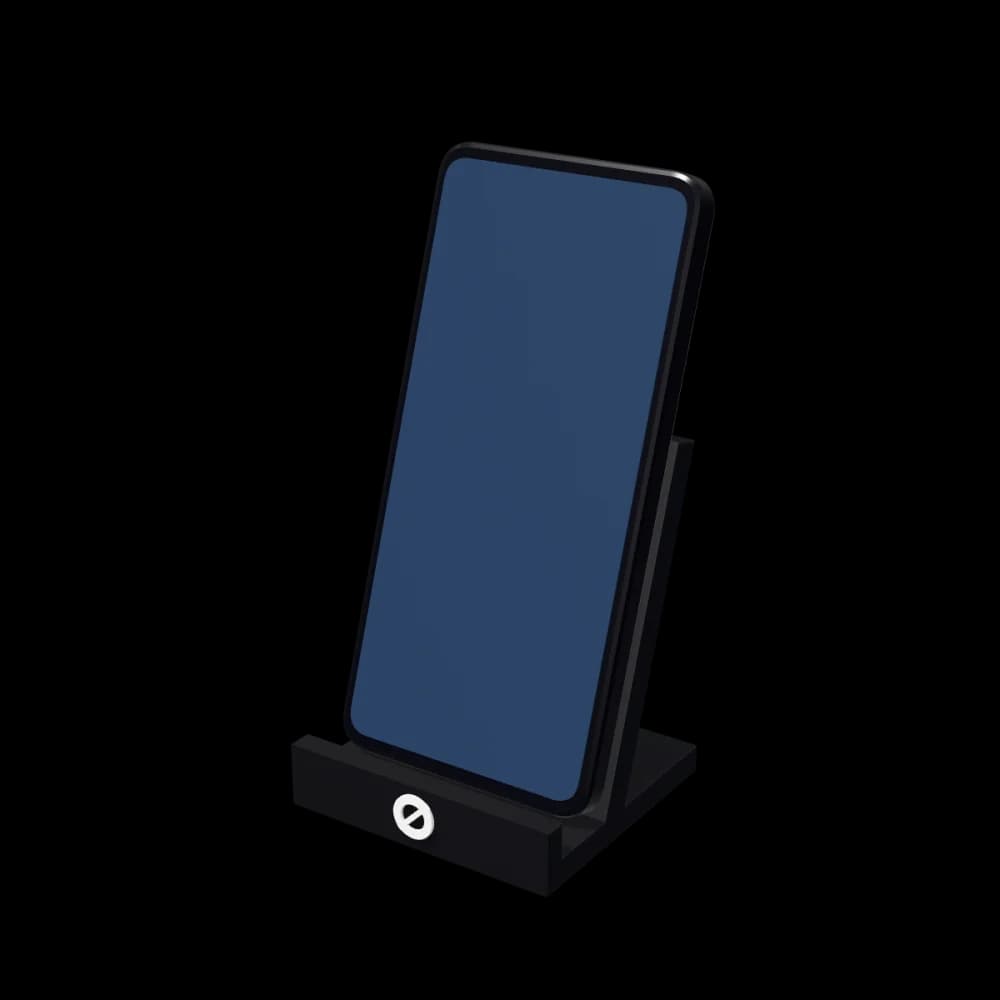
Logolu telefon standı
Masada telefonu dik ya da yatay tutan, logolu ve renk seçenekli stand.
Rehber · Üretim
9 Kasım 2026·5 dk okuma
Müşteriniz bir teklif görüşmesinde "Bu stand nasıl üretiliyor?" diye sorduğunda kısa ve doğru bir cevap vermek ürüne duyulan güveni artırır. Katalogdaki ürünler FDM 3D baskı ile üretilir. Bu rehberde FDM yönteminin makine parçalarından dilimleme yazılımına kadar nasıl işlediğini sade bir dille anlatıyor ve her adımın logolu promosyon ürünlerine nasıl yansıdığını gösteriyoruz.
FDM, "Fused Deposition Modeling" ifadesinin kısaltmasıdır; Türkçede eriyik yığma modelleme olarak geçer. Aynı yöntem için FFF (eriyik filament üretimi) kısaltması da kullanılır. Mantığı bir sıcak silikon tabancasına benzetilebilir: Plastik ısıtılır, ince bir uçtan akıtılır ve soğurken şeklini korur. Fark, bu hareketin bilgisayar kontrolünde ve milimetrenin kesirleri düzeyinde bir hassasiyetle yapılmasıdır.
Reçine bazlı ya da toz bazlı başka 3D baskı yöntemleri de vardır ve her biri farklı alanlarda öne çıkar. Promosyon ürünlerinde FDM'nin tercih edilmesinin başlıca nedenleri geniş renk seçeneği, birden fazla rengi aynı baskıda kullanabilmesi ve günlük kullanıma uygun termoplastiklerle çalışmasıdır. 3D baskının genel çerçevesini merak ediyorsanız 3D baskı nedir rehberiyle başlayabilirsiniz.
Bir FDM yazıcıyı oluşturan parçaları tanımak, üretimle ilgili konuşmaları kolaylaştırır:
3D model doğrudan makineye gönderilmez. Önce dilimleyici (slicer) adı verilen bir yazılımda katmanlara ayrılır. Yazılım modeli yatay dilimlere böler ve her dilim için nozulun izleyeceği yolu hesaplar. Bu aşamada verilen kararlar ürünün hem görünüşünü hem de dayanımını belirler:
Bu ayarların alıcı açısından ne anlama geldiğini kısaca özetlemek gerekirse:
| Ayar | Görünüşe etkisi | Kullanıma etkisi |
|---|---|---|
| Katman kalınlığı | Yan yüzeyde çizgilerin belirginliği | Üretim takvimi |
| Duvar sayısı | Kenarların dolgunluğu | Darbeye ve sıkmaya karşı direnç |
| İç doluluk | Dışarıdan görünmez | Ağırlık ve sağlamlık hissi |
| Yönlendirme | Hangi yüzün en temiz çıkacağı | Yük binen bölgelerin dayanımı |
| Destek yapıları | Destek temas noktalarında hafif iz | Çıkıntılı formların basılabilmesi |
Not: Dilimleme ayarları ürünün türüne göre belirlenir. Bir kitap ayracı ile bir ödül plaketi aynı ayarlarla basılmaz; ince ve hafif bir parça ile hacimli ve ağır bir parçanın ihtiyaçları farklıdır.
Dilimleme tamamlandıktan sonra baskı kabaca şu sırayla ilerler:
Tabladan alınan üründe varsa destek yapıları temizlenir, kenarlar kontrol edilir ve parça kalite kontrole geçer. Neye bakıldığını 3D baskı kalite kontrol rehberinde ayrıca anlattık.
Teknik ayrıntılar ilk bakışta üretimin iç meselesi gibi görünse de ürünün sizin ve müşterinizin göreceği her yönünü etkiler. Katalogdan iki örnek bunu somutlaştırır.
Logolu telefon standı (örnek ölçü: 75 × 90 × 110 mm), telefonun ağırlığını eğimli bir yaslanma yüzeyinde taşır. FDM parçalar katmanların birbirine kaynamasıyla oluştuğu için kuvvetin katmanlara paralel ya da dik gelmesine göre farklı davranır. Bu yüzden stand, yük binen bölgelerde katmanların doğru yöne gelmesini sağlayan bir yönlendirmeyle basılır. Logonun yer aldığı ön panelin görünür yüzeyi de bu karara göre planlanır.
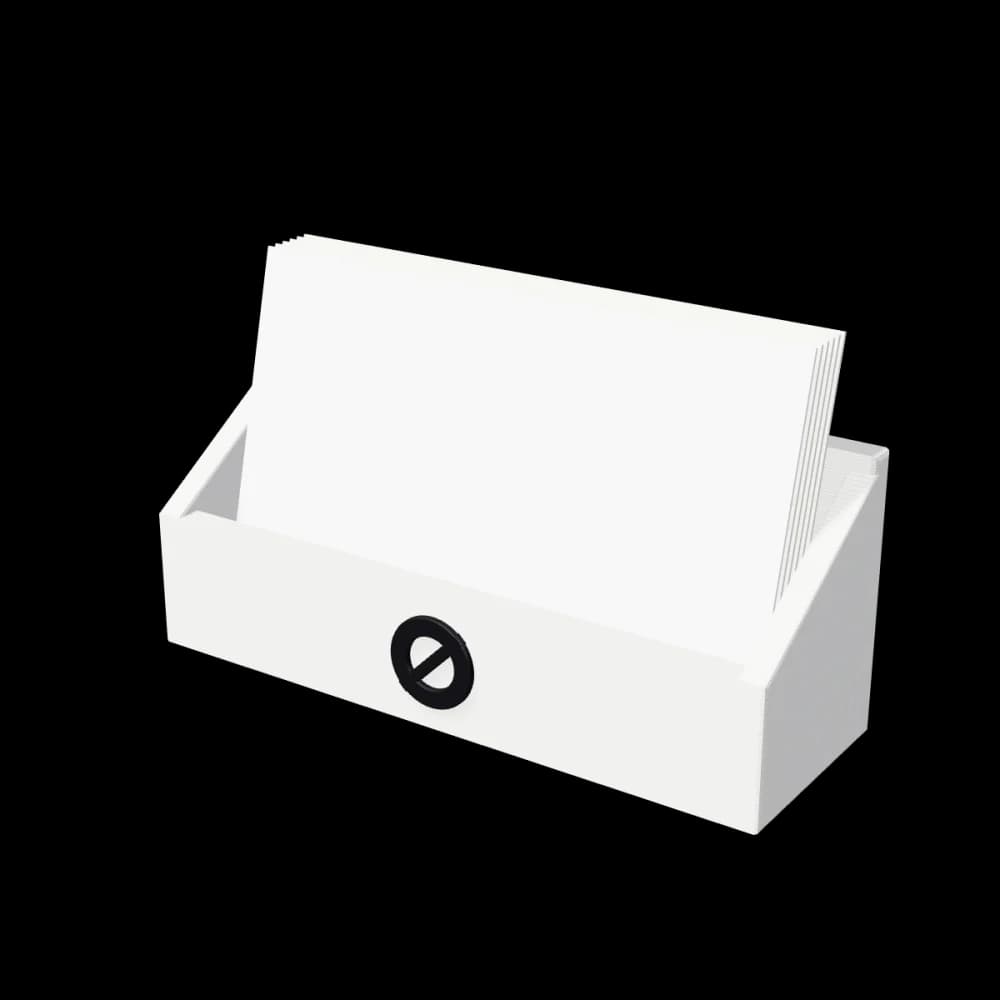
Logolu kartvizitlik standart 85 × 55 mm kartvizite göre tasarlanmış bir yuva taşır. Yuva ölçüsü belirlenirken nozul çapı ve malzemenin soğurken hafifçe çekmesi hesaba katılır. Kartvizitin yuvaya rahat girip dik durması, bu küçük toleransların doğru ayarlanmasına bağlıdır.
Her iki örnekte de müşterinin gördüğü sonuç, yani standın sağlam durması ya da kartın yerine oturması, dilimleme aşamasında verilen kararların ürünü nasıl şekillendirdiğini gösterir.
FDM 3D baskının işleyişini bilmek, teklif ve onay sürecinde doğru soruları sormanızı sağlar:
Müşterinize yöntemi anlatırken tüm bu ayrıntılara girmeniz gerekmez. Çoğu zaman şu üç cümle yeterlidir: Ürün, bilgisayardaki modelden katman katman ve kalıpsız üretilir. Logo sonradan yapıştırılmaz, gövdeyle aynı baskıda oluşur. Her parçaya ayrı isim ya da renk vermek ek bir kurulum gerektirmez. Teknik sorular derinleşirse bu rehberi doğrudan paylaşabilirsiniz.
Ürün sayfalarında 3D modeli döndürerek logo yerleşimini ve renkleri kendiniz deneyebilir, beğendiğiniz kombinasyonu adetiyle birlikte teklif sepetine ekleyebilirsiniz.
Yazıda geçen ürünler
Masada telefonu dik ya da yatay tutan, logolu ve renk seçenekli stand.
Standart kartvizitleri dik tutan, önünde logo taşıyan masaüstü kartvizitlik.
Teklif
Ürünleri seçin, renk ve adetleri belirleyin; teklif sepetinden tek talepte gönderin.